 OT20
SMD – technika montażu powierzchniowego
Rozwój techniki mikroprocesorowej, wprowadzanie analogowych układów scalonych o coraz wyższej skali integracji, rozszerzanie funkcji, jakie wykonują urządzenia elektroniczne i związany z tym wzrost ilości elementów aplikacyjnych, postawiły przed konstruktorami układów elektronicznych pytanie jak pomieścić to wszystko na ograniczonej powierzchni płytki drukowanej. Dodatkowym problemem stała się rosnąca podaż urządzeń elektronicznych pochodzących z całego świata a w szczególności z krajów Dalekiego Wschodu. Importowany sprzęt poprzez niższe koszty produkcji (głównie dzięki niedrogiej sile roboczej) był znacznie tańszy, zaś dalsze zautomatyzowanie procesów montażowych napotykało na coraz większe trudności. Te dwa pozornie nie związane ze sobą fakty stały się podstawą do narodzin nowej technologii montażu „Surface MountedDevices” nazywanej po prostu montażem powierzchniowym, w skrócie „SMD”. Nowa technologia znacznie ułatwiła życie konstruktorom i producentom ale jednocześnie w tym samym stopniu lub nawet jeszcze większym utrudniła życie nam, serwisantom tego nowoczesnego sprzętu. Zastosowanie technologii montażu powierzchniowego rozszerza się coraz bardziej i to obliguje serwisantów do poznania i stosowania tej technologii w pracy serwisowej.
Ze względu na obszerność tematyki w niniejszym artykule zamieszczony zostanie opis wyposażenia stanowiska pracy, technologii demontażu i montażu elementów SMD oraz sposo-by oznaczania i identyfikacji elementów SMD. Tabele elementów SMD wraz z zamiennikami i odpowiednikami publikowane będą sukcesywnie na łamach czasopisma.
Organizacja stanowiska pracy.
Wprowadzenie nowej technologii produkcji pociąga za sobą unowocześnienie naszego stanowiska pracy, nie są to jednak zmiany rewolucyjne ani, mam nadzieję bardzo kosztowne, niemniej jednak kilka inwestycji okaże się niezbędnych. Zminiaturyzowanie obwodów drukowanych jak również elementów do rozmiarów prawie mikroskopijnych wymusza zastosowanie dobrego szklą powiększającego, najlepiej z własnym oświetleniem. Dobrym rozwiązaniem są także okulary powiększające (podobne do tych w jakich pracująjubilerzy) zyskujemy wtedy wolne ręce. Oba te artykuły dostępne są po przystępnej cenie w Składzie Elementów Elektronicznych „APROVI” z Gdańska (również w sprzedaży wysyłkowej).
Do lutowania i wylutowywania elementów SMD najlepiej używać specjalnych „stacji lutowniczych do pracy z układami SMD”. Stacja taka posiada dwa układy przepływu powietrza, wykorzystywane raz jako odsysacz, a dwa jako lutownica. Dzięki temu, że element grzejny stacji praktycznie nie styka się z lutowanym elementem (spoiwo topi się od gorącego powietrza), urządzenie pozwala na stosunkowo bezpieczne lutowanie szczególnie bardzo wrażliwych elementów np. typu MOS, MOS-FET. Zasadniczą wadą tych urządzeń jest ich wysoka cena, jest to zwykle kilka tysięcy złotych. Zakup tak drogiego urządzenia będzie nieopłacalny jeżeli nie wykonujemy zbyt wielu napraw w tej technologii.
W swojej praktyce serwisowej miałem do czynienia z kilkoma urządzeniami tego typu. Zarówno w opinii moich kolegów jak i mojej, nie ma urządzenia na tyle uniwersalnego, żeby było dobre dla wszystkich typów elementów SMD. Dobra, szanująca się firma oferuje wraz ze „stacją” komplet lub co najmniej kilkanaście końcówek wymiennych. Do każdego typu obudowy lub elementu jest przewidziana inna końcówka.
Obok specjalizowanych urządzeń lutowniczych do elementów SMD, na rynku pokazuje się coraz więcej tzw. „uniwersalnych” stacji do lutowania, które kusząc ceną (często niewiele wyższą od dobrych stacji do lutowania standardowego) zapewniają w swoich ulotkach reklamowych o swojej uniwersalności i przydatności. W rzeczywistości okazuje się już po niedługim czasie użytkowania, że mając służyć do wszystkiego, urządzenia te nie służą do niczego. Dlatego też tym Czytelnikom, którzy z technologią SMD mają kontakt jedynie sporadyczny, polecam sprawdzoną przeze mnie i polecaną przez wielu producentów metodę wylutowywania i montażu elementów SMD. Metoda ta jest w zupełności skuteczna, a nakłady inwestycyjne prawie żadne.
W zasadzie musimy wyposażyć nasze stanowisko pracy jedynie w końcówkę o średnicy max. 0.8mm do lutownicy stacjonarnej o regulowanej temperaturze, którą prawie każdy zakład posiada, lut cynowo-ołowiowy z zawartością srebra o średnicy max. 0.8mm, cienki drut ze stali chromowoniklowej o średnicy max. 0.4mm, blaszkę o szerokości ok. 8mm i grubości 0.2mm również ze stali chromowo-niklowej (dodatkowo można zakupić uchwyt do tej stalowej taśmy co ułatwi nam posługiwanie się nią) oraz lice miedzianą nasyconą kalafonią o szer. max. l.0mm. Wszystkie powyższe akcesoria można nabyć w wielu nawet średnio zaopatrzonych sklepach oferujących artykuły do serwisu RTV.
Technologia demontażu elementów SMD.
Zanim przystąpimy do wylutowywania uszkodzonego elementu, w celu jego identyfikacji musimy go bardzo dokładnie obejrzeć, opisać jego barwę, kształt, zanotować wszystko, co jest na nim napisane, nawet zmierzyć jego rozmiary, a następnie przyporządkować go do posiadanych tabel i rysunków. Element SMD jest zwykle bardzo mały, dlatego też każdy najmniejszy nawet szczegół naniesiony na jego powierzchni ma duże znaczenie dla określenia jego typu. Jeżeli znajdujemy się w tej komfortowej sytuacji, że posiadamy instrukcję serwisową lub co najmniej schemat naprawianego sprzętu możemy całą tę procedurę pominąć.
Wymontowanie uszkodzonego elementu jest najczęściej trudniejsze od zamontowania nowego, dlatego też tę czynność należy przeprowadzić szczególnie starannie. Przy pracy z układami SMD obowiązuje jedna podstawowa zasada: wymontowany element nie może być zamontowany powtórnie. Jest to związane szczególnie z temperaturą wylutowywania elementów, która jest znacznie wyższa od temperatury montażu i najczęściej bezpowrotnie uszkadza element. Próba „zaoszczędze nia” elementu (dotyczy to najczęściej wielonóżkowych układów scalonych) powoduje często uszkodzenie mechaniczne lub przegrzanie płytki drukowanej (niekiedy wielowarstwowej), a to sąjuż straty nieodwracalne. Wylutowując element SMD pamiętajmy o tym, że to nie tylko lut cynowy wiąże go z podłożem ale w równym stopniu także niewidoczny klej znajdujący się pomiędzy podłożem a elementem SMD. Czasem zdarza się, że ktoś pracowicie wylutuje 64 nóżki układu i zapominając o kleju, oddzieli element od płytki wraz z kilkoma ścieżkami przebiegającymi pod układem i kroplą kleju, niszcząc bezpowrotnie płytkę.
Narzędzia w opisywanej przeze mnie technologii pracy z elementami SMD nie są co prawda zbyt wyszukane jednakże właściwe ich zastosowanie przynosi zupełnie zadowalające rezultaty. Rozpoczniemy od elementów najprostszych. Na rys.l przedstawiono procedurę demontażu elementu SMD. W pierwszym etapie następuje zebranie, przy pomocy miedzianej licy, lutu cynowego z elementu i z płytki drukowanej. Warto zwrócić uwagę na to, że grot lutownicy dotyka licy a nie elementów podłoża (rys. 1a).
Po zebraniu cyny łapiemy element pincetą i ogrzewając sam element przekręcamy go o 90 stopni w prawo, a następnie podnosimy do góry. W ten sposób rozpuściliśmy warstwę kleju pod elementem nie uszkadzając płytki drukowanej (rys. 1b).
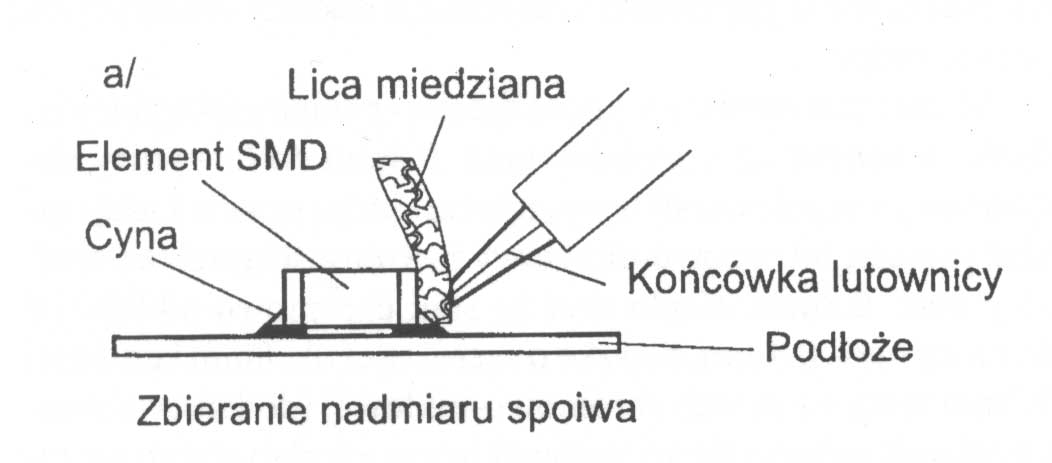
Rys.1 Demontaż elementu SMD Demontaż prostych elementów SMD.
W przypadku wymontowywania układów scalonych możemy posłużyć się wymienioną wyżej blaszką stalową podgrzewając każdą nóżkę osobno i podsuwając pod nią blaszkę. Blaszka wykonana jest ze specjalnej stali, która w tych warunkach jest nielutowalna. Po oddzieleniu wszystkich ftóżek, podgrzewamy lutownicą środek układu scalonego (tu zwykle znajduje się klej) i przekręcając go jak poprzednio podnosimy do góry.
Przy wylutowywaniu układów wielonóżkowch o nóżkach bardzo cienkich można posłużyć się także bardzo cienkim drutem stalowym tak, jak pokazano to na rys.2. Drut należy przeciągnąć pod nóżkami układu scalonego znajdującymi się naprzeciwko siebie. Również tutaj należy kolejno oddzielać nóżki od podłoża, a następnie podgrzewając środek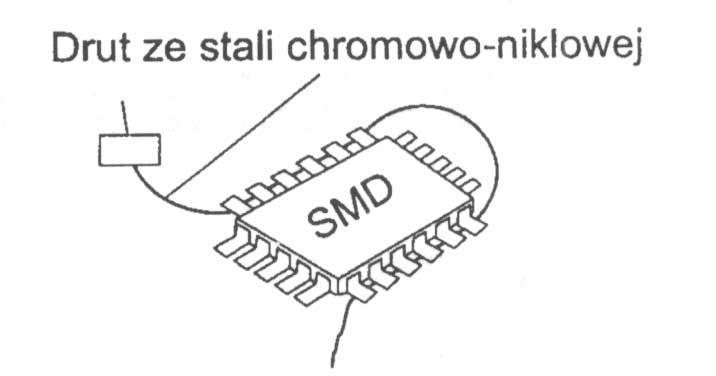
układu lutównicą lub gorącym powietrzem należy przeciągnąć drut ze stali chromowo-niklowej wietrzem należy przeciągnąć drut pod układem scalonym oddzielając go w ten sposób od podłoża. Trzeba jednak zaznaczyć, że metody tej nie należy stosować przy układach scalonych w obudowach typu PLCC (układ scalony o dużej ilości wyprowadzeń i nóżkach zagiętych do środka). Więcej informacji o obudowach pojawi się w dalszej części artykułu.
Nasuwa się jeszcze jedno rozwiązanie dotyczące demontażu elementów, szczególnie wrażliwych i o dużej ilości wyprowadzeń. W pierwszym etapie używa się noża takiego samego jakiego używa się do cięcia tapet o odłamywanych ostrzach lub też oprawionej piłki do metalu o bardzo drobnych ząbkach. Nie likwidując połączeń pomiędzy układem a drukiem na płytce odcinamy nim delikatnie wyprowadzenia układu tuż przy obudowie, jak pokazano na rys.3.
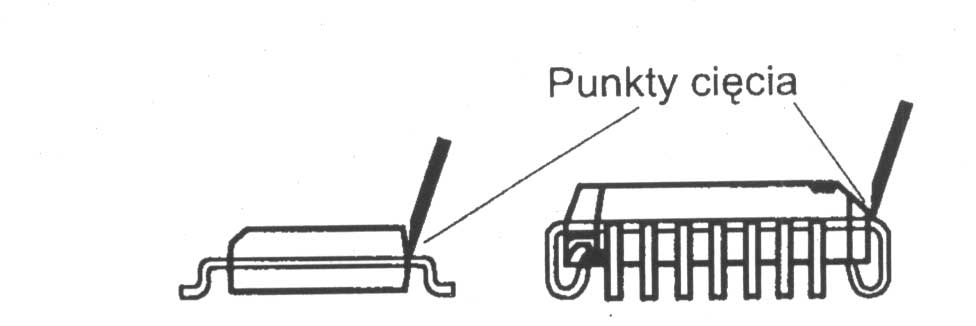
Rys.3. Demontaż układów scalonych SMD poprzez obcięcie wyprowadzeń.
Następnie likwidujemy połączenie klejowe poprzez podgrzanie układu, wyjmujemy element i usuwamy pojedyncze wyprowadzenia wraz z resztkami lutu przy pomocy licy miedzianej nasyconej kalafonią.
Opisana powyżej metoda została przeze mnie wielokrotnie sprawdzona, szczególnie tam gdzie układy upakowane są bardzo ciasno lub występują płyty dwustronnie drukowane, lutowane twardym spoiwem cynowym.
Stanowczo odradzam obcinanie wyprowadzeń układu szczypami bocznymi nawet bardzo dobrej jakości. Taki sposób oddzielania końcówek układu powoduje powstawanie naprężeń pomiędzy wyprowadzeniem układu a punktem lutowniczym na podłożu, co prowadzi z kolei do oderwania ścieżki od podłoża.
Reasumując, demontaż elementu typu SMD następuje zawsze dwufazowo. Etap pierwszy to usunięcie lutu cynowego i oddzielenie wyprowadzeń od połączeń na płytce drukowanej. Etap drugi to usunięcie połączenia klejowego elementu z podłożem poprzez działanie termiczne na element SMD.
Technologia montażu elementów SMD.
Po usunięciu uszkodzonego elementu przystępujemy do przygotowania powierzchni podłoża do lutowania. Przy pomocy licy miedzianej zbieramy dokładnie resztki lutu z punktów lutowniczych a całą powierzchnię lutowaną przemywamy spirytusem z niewielkim dodatkiem kalafonii. Jest to nie tylko zabieg kosmetyczny lecz przede wszystkim przygotowanie płytki do lutowania i usunięcie ewentualnych metalowych pozostałości.
Teraz należy wybrać rodzaj spoiwa do lutowania. Zasadniczo używa się lutu w postaci cienkiego drutu lub specjalnej pasty o oznaczeniu SMD. Jeżeli nie lutujemy zbyt wiele, korzystniej jest użyć drutu. Pasta jakkolwiek lepsza, dosyć szybko wysycha pomimo dozownika, co utrudnia jej stosowanie w późniejszym okresie. Należy pamiętać także o tym, że pasta to mikroskopijne kuleczki lutu czyli materiał przewodzący, naniesiona więc musi być bardzo dokładnie, a jej resztki skrupulatnie usunięte.
Do wyboru mamy zasadniczo dwa rodzaje lutu cynowo-ołowiowego z dodatkiem miedzi lub z dodatkiem srebra. Ten niewielki ok. 2% dodatek srebra powoduje lepsze formowanie się spoiny, która nie rozlewa się, a jej kształt staje się bardziej kulisty, jest to szczególnie istotne tam gdzie odległości pomiędzy wyprowadzeniami są bardzo małe.
Lut z dodatkiem miedzi jest polecany przy lutowaniu elementów wydzielających ciepło takich jak np. stabilizatory, układy regulacji itp.
Do lutowania należy używać gorącego powietrza lub lutownicy stacjonarnej z regulatorem temperatury o mocy większej od 25 W, wyposażonej w cienką końcówkę. Lutowanie należy przeprowadzić w jak najkrótszym czasie. Na jeden z punktów lutowniczych nanosimy kroplę spoiwa, tak jak pokazano to na rys.4.
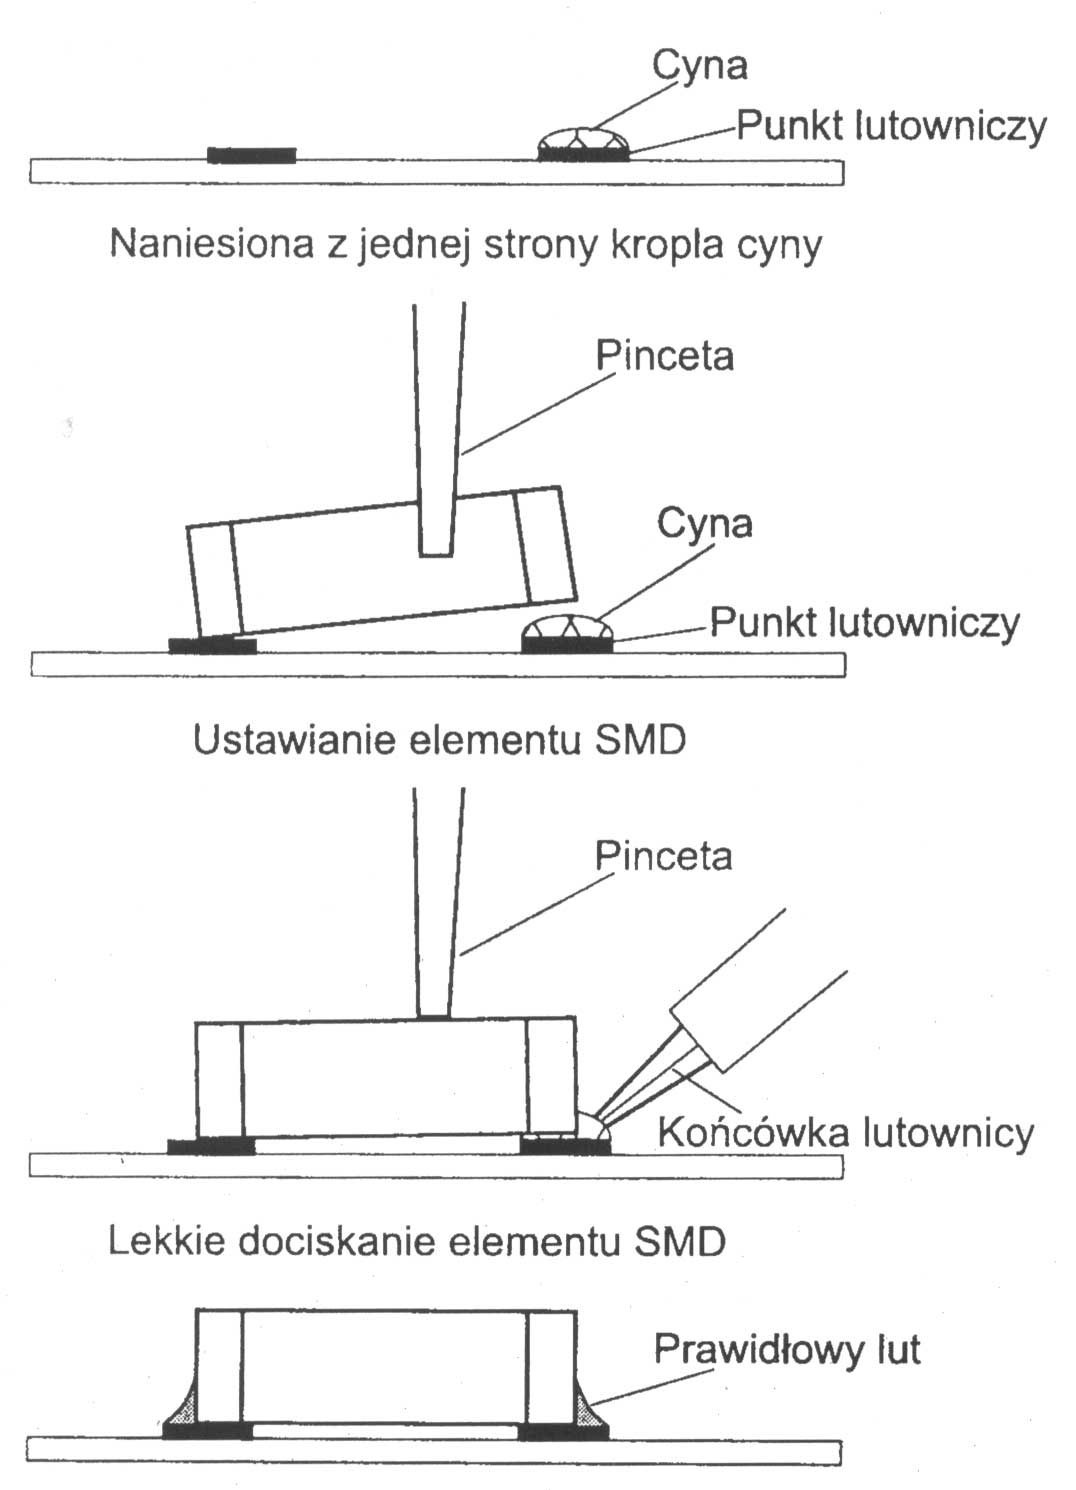
Jeżeli zamierzamy przylutować układ wiclonóżkowy, spoiwo nanosimy na dwa punkty znajdujące się po przekątnej układu. Przy pomocy pincety umieszczamy element SMD zgodnie z oznaczeniami na obudowie. Topimy lut przy pomocy lutownicy w uprzednio przygotowanych punktach, dociskając gojed-nocześnie pincetą. Następnie lutujemy poszczególne wyprowadzenia starając się aby trwało to jak najkrócej. Przy lutowaniu wyprowadzeń wiclonóżkowych zalecane jest przerwanie lutowania, schłodzenie lutowanego elementu oraz podłoża a następnie kontynuowanie pracy. Podczas lutowania należy zwrócić uwagę na to, aby końcówka lutownicy dotykałajedynie lutu a nie podłoża lub wyprowadzenia układu. Po zakończeniu lutowania należy, przy pomocy szkła powiększającego, sprawdzić jakość wykonanych połączeń a także czy pomiędzy wyprowadzeniami nie ma zwarcia.
Opis elementów SMD.
W sprawie unormowania opisów elementów SMD, zwanych potocznie „chipami”, zrobiono już bardzo wiele. Nie ustalono jednak do tej pory jednolitych zasad oznaczania tych elementów. Tranzystory, układy scalone i niektóre diody przyporządkowano już do pewnych typów obudów. W celu odróżnienia różnych rezystorów czy kondensatorów (ta sama wartość, różna np. tolerancja czy moc) wprowadzono oznakowanie liczbowe będące w ścisłym związku z wymiarami tych elementów a jako jednostkę długości przyjęto 1/100 cala(0.254mm).Oznaczenie liczbowe składa się z czterech cyfr: pierwsze dwie cyfry oznaczają długość, natomiast dwie następne szerokość elementu. Na przykład element o oznaczeniu 0402 posiada następujące wymiary:
– długość = 0.254mm * 4 = 1.016mm
– szerokość = 0.254mm * 2 = 0.508mm
KONIEC CZĘSCI 1/2